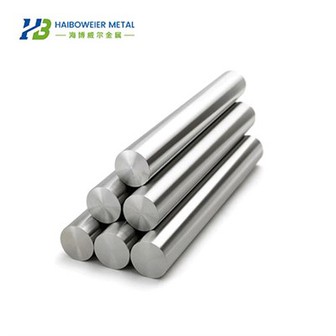

टाइटेनियम मिश्र धातु की छड़ों और ऑक्साइड फिल्म हटाने की तकनीक की प्रतिवर्ती कोल्ड रोलिंग
प्रतिवर्ती रोलिंग रोलिंग प्रक्रिया को संदर्भित करती है जिसमें अंततः उत्पाद की मोटाई प्राप्त करने के लिए टाइटेनियम रॉड को रोलिंग मिल पर बार-बार संपीड़ित और विकृत किया जाता है। प्रतिवर्ती रोलिंग मिल उपकरण अपेक्षाकृत सरल है और इसमें टाइटेनियम कॉइल कन्वेइंग और अनकॉइलिंग उपकरण, रोलिंग मिल, फ्रंट और रियर कॉइलर और अनलोडिंग आउटपुट उपकरण शामिल हैं। कुछ रोलिंग मिलें तकनीकी आवश्यकताओं के अनुसार रोलिंग से पहले या बाद में कॉइलर जोड़ते हैं।

कोल्ड-रोल्ड कच्चे माल की आपूर्ति हॉट-रोलिंग इकाइयों द्वारा की जाती है, और एक हॉट-रोल्ड टाइटेनियम कॉइल का वजन कम होता है। कोल्ड रोलिंग प्रक्रिया की उत्पादन क्षमता बढ़ाने के लिए टाइटेनियम कॉइल के सिर और पूंछ को काटा जा सकता है और अनकॉइलर डिवाइस पर एक साथ वेल्ड किया जा सकता है।
कोल्ड रोलिंग मिल से पहले हॉट-रोल्ड टाइटेनियम छड़ों का अचार बनाया जाना चाहिए। इसका उद्देश्य टाइटेनियम रॉड की सतह पर आयरन ऑक्साइड स्केल को हटाना, कोल्ड-रोल्ड टाइटेनियम रॉड की सतह को चिकना बनाना और रोलिंग उत्पादन की सुचारू प्रगति सुनिश्चित करना है।
मसालेदार हॉट-रोल्ड टाइटेनियम कॉइल्स को केंद्रीय गोदाम से चेन कन्वेयर की काठी तक फहराया जाता है, और कन्वेयर चेन टाइटेनियम कॉइल्स को अनकॉइलिंग के क्रम में अनकॉइलिंग स्थिति में पहुंचाता है। विस्तारित बेल्ट हेड को हुक हेड से तीन-रोलर स्ट्रेटनिंग मशीन में डाला जाता है और मूवेबल गाइड प्लेट के माध्यम से रोल गैप में भेजा जाता है। स्ट्रिप हेड उभरे हुए या बंद रोलर गैप के माध्यम से निकास साइड कॉइलर तक पहुंचता है, रील के जबड़े में डाला जाता है, और कस दिया जाता है। टाइटेनियम रॉड की मोटाई के अनुसार, कुछ मोड़ के बाद, दबाव और तनाव को समायोजित करें, और फिर रोल करने के लिए दबाव गाइड प्लेट को दबाएं। रोलिंग तरल पदार्थ लगाएं, रोलिंग मिल शुरू करें, रोलिंग की स्थिति के अनुसार गति को सामान्य गति तक बढ़ाएं, और रोलिंग का पहला पास करें।
जब टाइटेनियम कॉइल को रोल किया जाने वाला हो, तो रोलिंग मिल को धीमा कर देना चाहिए और समय पर रुकना चाहिए ताकि टेप टेल प्रवेश साइड कॉइलर ड्रम पर रुक जाए। कुंडलित सरौता पट्टी की पूंछ को काटने के बाद, टाइटेनियम रोलिंग मिल नियमों के अनुसार दबाने का दूसरा पास प्रदान करता है। ऑपरेटर तनाव का चयन करता है, रोलिंग तरल पदार्थ की आपूर्ति करता है, और मिल रिवर्स रोलिंग करता है।
टाइटेनियम ग्रेड और मानक के आधार पर, प्रत्येक पास में प्रत्यागामी रोलिंग के 3 से 7 पास किए जाते हैं। जब प्रत्यागामी रोलिंग विषम संख्या में गुजरती है और उत्पाद की मोटाई तक पहुंचती है, तो रोल गैप को उठाया या बंद कर दिया जाता है और स्ट्रिप टेल की गुणवत्ता के अनुसार टेल को स्प्रिंग किया जाता है। कॉइलर की रील पर, टेप टेल को बाहरी टाइटेनियम कॉइल से वेल्ड किया जाता है या टेप किया जाता है। टाइटेनियम कॉइल को अनलोडिंग ट्रॉली द्वारा रोल से ले जाया जाता है, और फिर टाइटेनियम कॉइल संग्रह टैंक में डंप किया जाता है, और कॉइल को चिह्नित किया जाता है। मानकों के अनुसार, उत्पादन जारी रखने के लिए इसे बाद की प्रक्रियाओं में अपग्रेड किया जा सकता है।
टाइटेनियम रॉड ऑक्साइड फिल्म हटाने की तकनीक
औद्योगिक उत्पादन में, टाइटेनियम मिश्र धातु की छड़ों के ऑक्सीकरण की डिग्री काफी भिन्न हो सकती है। यदि पिछली प्रक्रिया गंभीर रूप से ऑक्सीकृत हो गई है, जैसे उच्च तापमान की स्थिति में गंभीर ऑक्सीकरण और ऑक्साइड स्केल का निर्माण, तो सैंडब्लास्टिंग अवश्य की जानी चाहिए। सैंडब्लास्टिंग के बाद वर्कपीस को बाद की प्रक्रियाओं (क्षार सफाई, अचार बनाना) से गुजरना पड़ता है। यदि ऑक्साइड फिल्म पतली है और सैंडब्लास्टिंग की आवश्यकता नहीं है, तो इसे सीधे अचार बनाया जा सकता है।

टाइटेनियम डाइऑक्साइड एक उभयधर्मी यौगिक है जिसमें अम्लता की तुलना में थोड़ी अधिक क्षारीयता होती है। टाइटेनियम डाइऑक्साइड बहुत ऊष्मीय रूप से स्थिर है और केवल बहुत उच्च तापमान पर ही विघटित होगा। यह रासायनिक रूप से भी स्थिर है और कम तापमान पर कई अकार्बनिक और कार्बनिक मीडिया में इसकी अच्छी स्थिरता है। पानी और कई अन्य विलायकों में अघुलनशील, हाइड्रोफ्लोरिक एसिड को छोड़कर विभिन्न तनु अम्लों में अघुलनशील। डायमंड डाइऑक्साइड भी सांद्र सल्फ्यूरिक एसिड में अघुलनशील है। हालांकि, टाइटेनियम डाइऑक्साइड गर्म केंद्रित सल्फ्यूरिक एसिड, नाइट्रिक एसिड और सोडियम हाइड्रॉक्साइड समाधान में घुलनशील है, और इसका उपयोग क्षार की सफाई और टाइटेनियम स्क्रू और टाइटेनियम मिश्र धातु की छड़ों की अचार बनाने के लिए किया जा सकता है।
अन्य दुर्लभ धातुओं सहित टाइटेनियम मिश्र धातु की छड़ों की क्षार सफाई पिघले हुए क्षार समाधान में की जाती है। इसका उद्देश्य वर्कपीस की सतह पर टाइटेनियम मिश्र धातु की छड़ की सतह पर ऑक्साइड स्केल को हटाना है। क्षारीय घोल और ऑक्साइड स्केल की क्रिया ऑक्साइड स्केल को हटा सकती है। हालाँकि, इसके दुष्प्रभावों से बचते हुए वर्कपीस की सतह पर ऑक्साइड स्केल को हटाने के लिए, NaoH पिघल में ऑक्सीडेंट (NaNO3 या KNO3) को मापना आवश्यक है।
क्षार सफाई प्रक्रिया को प्रभावित करने वाले मुख्य पैरामीटर क्षार समाधान संरचना, क्षार सफाई तापमान और समय हैं।
क्षार घटकों का चयन मुख्य रूप से इस बात पर विचार करता है कि क्षार सफाई के दौरान टाइटेनियम की हाइड्रोजन अवशोषण प्रक्रिया को कैसे रोका जाए। टाइटेनियम स्क्रू और टाइटेनियम मिश्र धातु की छड़ें क्षार सफाई के दौरान हाइड्रोजन छोड़ सकती हैं, जो हाइड्रोजन अवशोषण की संभावना प्रदान करती है। हाइड्रोजन अवशोषण से हाइड्रोजन भंगुरता हो सकती है, और क्षार समाधान की संरचना हाइड्रोजन अवशोषण की मात्रा पर महत्वपूर्ण प्रभाव डालती है। सोडियम हाइड्रॉक्साइड के अलावा कुछ अन्य अवयवों को मिलाने से टाइटेनियम मिश्र धातु की छड़ों की क्षार सफाई के दौरान हाइड्रोजन अवशोषण और धातु के नुकसान पर महत्वपूर्ण प्रभाव पड़ता है।