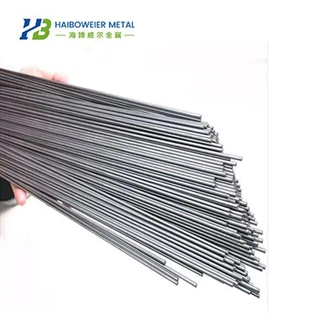

टाइटेनियम रॉड GR5 टाइटेनियम रॉड सतह पॉलिशिंग
इलेक्ट्रोकेमिकल पॉलिशिंग
इलेक्ट्रोकेमिकल पॉलिशिंग एक ऐसी विधि है जो धातु की सतहों की फिनिश और चमक को बेहतर बनाने के लिए हाइड्रोफोबिक समाधान में विद्युत प्रवाह का उपयोग करती है। टाइटेनियम छड़ों की इलेक्ट्रोकेमिकल पॉलिशिंग प्रक्रिया में, इलेक्ट्रोकेमिकल प्रतिक्रियाओं के माध्यम से सतह की गुणवत्ता में सुधार के लिए आमतौर पर हाइड्रोफोबिक समाधान और लागू करंट का उपयोग किया जाता है। यहां सामान्य चरण और कुछ कार्बोहाइड्रेट समाधान दिए गए हैं जिनका उपयोग किया जा सकता है:
कदम:
तैयारी:सतह को साफ़ करें और सेट करें, यह सुनिश्चित करते हुए कि यह देखभाल और तेल से मुक्त है।
इलेक्ट्रोलाइट व्यवस्था का विकल्प:एक उचित इलेक्ट्रोलाइट व्यवस्था चुनें, आम तौर पर एक समाधान जिसमें कुछ सिंथेटिक पदार्थ होते हैं, जैसे सल्फ्यूरिक एसिड, सल्फ्यूरिक एसिड, सोडियम हाइड्रॉक्साइड इत्यादि। व्यवस्था को तब प्रतिक्रिया देने का निर्णय लिया जाता है जब एक विद्युत प्रवाह पारित हो जाता है, सतही स्तर पर पूरा होने पर काम करता है।
वर्तमान घनत्व निर्धारित करें:उचित वर्तमान घनत्व निर्धारित करें, जो वर्तमान और टाइटेनियम के बीच का अनुपात है। वर्तमान घनत्व को नियंत्रित करने से अत्यधिक पॉलिशिंग या सतह क्षति से बचने में मदद मिलती है।
इलेक्ट्रोड व्यवस्था:एक टाइटेनियम रॉड चुने हुए इलेक्ट्रोलाइट समाधान और वांछित सुखाने की प्रतिक्रिया के आधार पर इलेक्ट्रोड या कैथोड के रूप में कार्य करता है।

कंडीशनिंग पॉलिशिंग करें:टाइटेनियम रॉड को घुलने वाले घोल में डुबोएं और कंडीशनिंग पॉलिशिंग प्रक्रिया शुरू करने के लिए विद्युत प्रवाह लगाएं। इस प्रक्रिया के दौरान, कंडीशनिंग प्रतिक्रियाओं के माध्यम से सतह पर मौजूद असमान पदार्थ हटा दिए जाते हैं, जिससे सतह चिकनी हो जाती है।
सफ़ाई और रख-रखाव:उचित पॉलिशिंग पूरी होने के बाद, टाइटेनियम रॉड को इलेक्ट्रोलाइट समाधान से हटा दिया जाता है और आगे की रासायनिक प्रतिक्रियाओं को रोकने के लिए ठीक से साफ और संभाला जाता है।
टाइटेनियम रॉड रोलर पॉलिशिंग
टाइटेनियम रॉड रोलर पॉलिशिंग में भागों और अपघर्षक पदार्थों को तनु अम्ल या क्षार में एक-दूसरे के खिलाफ पीसने के लिए ड्रम के घूमने पर इमल्सीफायर (या संक्षारण अवरोधक) मिलाया जाता है, जिससे एक चमकदार सतह प्राप्त होती है। यह छोटे भागों और भागों के प्रसंस्करण के लिए उपयुक्त है जिन्हें पीसना और पॉलिश करना मुश्किल है। रोलर पॉलिशिंग मानकों के उचित चयन से उत्पादकता और गुणवत्ता में सुधार हो सकता है।
1. रोलर का आकार
रोलर्स के आकार में वृत्त, षट्भुज, अष्टकोण आदि शामिल हैं। उनमें से, बहुभुज अधिक व्यावहारिक हैं। ऐसा इसलिए है क्योंकि बैरल की दीवार की धुरी से अलग त्रिज्या होती है और एक निश्चित कोण होता है, इसलिए रोलिंग भागों को अपना अभिविन्यास बदलना आसान होता है, और एक-दूसरे के साथ टकराव की संभावना बढ़ जाती है। पीसना एक समान और कुशल है, इस प्रकार रोलिंग समय कम हो जाता है।
2. रोलर का आकार
सीधा अंशांकन 50मिमी-100मिमी है, और लंबाई ग्रिड की संख्या के आधार पर भिन्न होती है। पहले पैटर्न रोलर की लंबाई 600-800मिमी है; दूसरा पैटर्न 800-1500मिमी है। आमतौर पर बड़ा वाला बेहतर होता है। ऐसा इसलिए है क्योंकि ड्रम में हिस्से उच्च दबाव और घर्षण के अधीन होते हैं, इसलिए काटने की मात्रा भी बढ़ जाती है। लेकिन उन हिस्सों के लिए जिन पर तनाव पड़ने और आसानी से विकृत होने का डर है, एक छोटे रोलर का उपयोग किया जा सकता है और रोलर की लंबाई बढ़ाई जा सकती है।
⑴ रोलर्स के लिए सामग्री
ड्रम की गति और एक निश्चित सीमा के भीतर हटाए गए हिस्सों की मात्रा के बीच सीधा संबंध होता है, यानी गति जितनी तेज़ होगी, धातु की सतह को हटाना उतना ही अधिक होगा। हालाँकि, जब गति एक निश्चित ऊपरी सीमा से अधिक हो जाती है, तो यह कम हो जाती है। क्योंकि जब घूर्णन गति बहुत तेज होती है, तो ड्रम में भागों का केन्द्रापसारक बल बढ़ जाता है, जिससे घर्षण कम हो जाता है। आमतौर पर इसे 45r/मिनट पर नियंत्रित करना उचित है।
⑵रोलर पॉलिशिंग के लिए अपघर्षक और समाधान
रोलर पॉलिशिंग के लिए उपयोग किए जाने वाले अपघर्षक में झांवा, क्वार्ट्ज, ग्रेनाइट हॉर्न, गोले, लोहे का बुरादा और सिरेमिक टुकड़े शामिल हैं। अपघर्षक कणों का आकार टुकड़े के प्रत्येक छेद से बड़ा या छोटा होना चाहिए। ड्रम के अंदर सामग्री की मात्रा भी भागों की गुणवत्ता को प्रभावित करने वाला एक महत्वपूर्ण कारक है। ड्रम के अंदर लोगों की संख्या आमतौर पर ड्रम की मात्रा का 70% होना उचित है। भारी टाइटेनियम भागों या थ्रेडेड भागों के लिए, लोडिंग क्षमता 80% पर नियंत्रित की जानी चाहिए। ड्रम में घोल को ड्रम के आयतन का लगभग 95% ध्यान में रखते हुए जोड़ा जाना चाहिए (ध्यान दें: ड्रम में अम्लीय घोल डालते समय, पहले पर्याप्त पानी डालें, और फिर रोलिंग प्रक्रिया के दौरान भागों को खराब होने से बचाने के लिए एसिड डालें। समय में वृद्धि के कारण, आंतरिक समाधान की एकाग्रता धीरे-धीरे कम हो जाती है, और यहां तक कि अपना प्रभाव भी खो देती है। इसलिए, समाधान की एकाग्रता में परिवर्तन को नियमित अंतराल पर जांचना चाहिए और प्रतिस्थापित करना चाहिए। रोलिंग का समय बहुत लंबा नहीं होना चाहिए, अन्यथा हिस्से क्षतिग्रस्त हो जाएंगे। यानी, भागों की सतह से गड़गड़ाहट, टर्बियम यौगिक, अवशिष्ट तेल और संक्षारण कीचड़ आदि को हटाने के लिए ब्रश का उपयोग करें, और भागों को एक निश्चित चमक दें। यह इंगित किया जाना चाहिए कि लोचदार, रोलिंग के बाद कठोर या पतली दीवार वाले हिस्सों को समय पर हटा दिया जाना चाहिए, अन्यथा यह आसानी से हाइड्रोजन प्रवेश या स्थानीय अति-संक्षारण का कारण बन जाएगा।