
टाइटेनियम रॉड एक्सट्रूज़न तकनीक के फायदे और नुकसान क्या हैं?
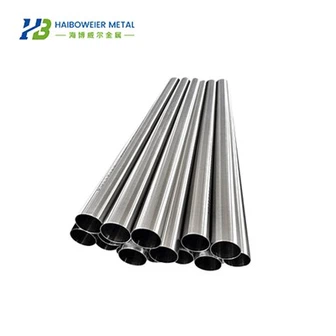
टाइटेनियम छड़ों को एक्सट्रूज़न विधि के एक्सट्रूज़न और प्लास्टिक विरूपण विधियों का उपयोग करके संसाधित किया जा सकता है। टाइटेनियम मिश्र धातु को अच्छी प्लास्टिसिटी देने के लिए, इसे पहले सही तापमान पर गर्म किया जाता है। गर्म बिलेट को फिर एक्सट्रूडर में डाला जाता है, जहां इसे अपने अंतिम आकार और आकार में वांछित टाइटेनियम रॉड का उत्पादन करने के लिए एक्सट्रूज़न हेड के माध्यम से डाई चैनल में बाहर निकाला जाता है। इसके विपरीत और गतिशील तकनीक, निष्कासन रणनीति टाइटेनियम संयोजनों की अनाज संरचना और यांत्रिक गुणों के साथ अधिक आसानी से तालमेल बिठा सकती है।

टाइटेनियम की छड़ों को रोलिंग विधि का उपयोग करके संसाधित किया जाता है, जिसमें निरंतर रोलिंग और प्लास्टिक विरूपण शामिल होता है। आरंभ करने के लिए, टाइटेनियम कॉम्बिनेशन क्लियर को अत्यधिक बहुमुखी प्रतिभा प्रदान करने के लिए उचित तापमान तक गर्म किया जाता है। फिर, गर्म किए गए बिलेट को चलते संयंत्र में ले जाया जाता है, और विभिन्न रोलिंग और विस्तार प्रक्रियाओं के बाद, आवश्यक चौड़ाई और लंबाई का एक टाइटेनियम बार आखिरकार मिल जाता है। रोलिंग बल और तापमान को नियंत्रित करके रोलिंग प्रक्रिया के दौरान विभिन्न आकार और गुणों की टाइटेनियम छड़ें उत्पादित की जा सकती हैं।
टाइटेनियम बार, टाइटेनियम सिलेंडर और टाइटेनियम तारों का निष्कासन हैंडलिंग एक विशिष्ट धातु हैंडलिंग तकनीक है। कंट्रास्ट और अन्य प्लास्टिक हैंडलिंग तकनीक (जैसे रोलिंग, आदि), निष्कासन हैंडलिंग के लिए निष्कासन रणनीति के प्राथमिक लाभ हैं:
1. उच्च उत्पादन दक्षता टाइटेनियम रॉड, टाइटेनियम ट्यूब और टाइटेनियम वायर एक्सट्रूज़न प्रसंस्करण के लाभों में से एक है। धातु जो एक साथ बड़ी प्लास्टिक विकृतियों का सामना कर सकती है और जब बाहर निकाली जाती है तो तीन आयामों में एक मजबूत संपीड़न तनाव की स्थिति होती है, जिसे उन सामग्रियों के लिए संसाधित किया जा सकता है जिन्हें विकृत करना मुश्किल होता है और जिनमें प्लास्टिसिटी कम होती है। यह अत्यंत जटिल क्रॉस-सेक्शन और परिवर्तनीय क्रॉस-सेक्शन वाले पाइप और प्रोफाइल का उत्पादन कर सकता है। इन उत्पादों को अन्य तरीकों से संसाधित करना कठिन या असंभव भी है। निष्कासन प्रबंधन तकनीक तेजी से टाइटेनियम सामग्री को आदर्श आकार में बदल सकती है, जिससे निर्माण उत्पादकता में और वृद्धि हो सकती है और संयोजन लागत कम हो सकती है। इसके अलावा, निष्कासन प्रबंधन एक ही चक्र में कई चक्रों को पूरा कर सकता है, जिससे निर्माण प्रभावशीलता में और विकास होगा।
2. एक्सट्रूज़न प्रसंस्करण भी उत्कृष्ट सामग्री गुण प्रदान कर सकता है। निष्कासन अंतःक्रिया के दौरान, टाइटेनियम सामग्री ताकत के उजागर क्षेत्रों को उजागर करती है, जो उनके अनाज को परिष्कृत करती है और उनके यांत्रिक गुणों को उन्नत करती है। यह घटता प्रभाव सामग्री की एकजुटता, कठोरता और क्षरण अवरोध को बढ़ाता है, जिससे यह विभिन्न आधुनिक अनुप्रयोगों में अधिक भरोसेमंद और कठिन हो जाता है। इंटरैक्शन स्ट्रीम बुनियादी है, गियर सट्टा छोटा है, और निर्माण चक्र को कम्प्यूटरीकृत करना आम तौर पर सरल है।
3. एक्सट्रूज़न प्रसंस्करण से जटिल आकृतियों के निर्माण का भी एहसास हो सकता है और इसमें उत्पादन में बहुत लचीलापन होता है। उपकरण का एक टुकड़ा कई किस्मों और विशिष्टताओं के उत्पादों का उत्पादन कर सकता है, और उत्पाद प्रतिस्थापन आसान है। उत्पाद में सटीक आयाम, उच्च सतह गुणवत्ता और अच्छी समग्र गुणवत्ता है। टाइटेनियम की छड़ें, टाइटेनियम ट्यूब और टाइटेनियम तारों को विभिन्न जटिल आकारों में निकाला जा सकता है, जैसे विशेष आकार के खंड, पतली दीवार वाली संरचनाएं आदि। यह लचीलापन एयरोस्पेस, ऑटोमोटिव विनिर्माण और चिकित्सा उपकरणों जैसे क्षेत्रों में एक्सट्रूज़न प्रसंस्करण को व्यापक रूप से उपयोग करता है।
अन्य प्लास्टिक प्रसंस्करण विधियों (जैसे रोलिंग, आदि) की तुलना में, टाइटेनियम रॉड, टाइटेनियम ट्यूब और टाइटेनियम वायर एक्सट्रूज़न प्रसंस्करण की एक्सट्रूज़न विधि के मुख्य नुकसान हैं:

1. उत्पादन क्षमता कम है. एक्सट्रूज़न चक्र में, कई सहायक प्रक्रियाएं होती हैं, जिनमें लंबा समय लगता है और उत्पादकता रोलिंग की तुलना में कम होती है।
2. धातु स्थिर अपशिष्ट का नुकसान बड़ा है और उपज कम है। एक्सट्रूज़न के अंत और एक्सट्रूज़न के अंत में बचा हुआ अवशिष्ट दबाव निश्चित हानि है, और केवल अवशिष्ट दबाव बिलेट गुणवत्ता का 10% से 15% होता है। फॉरवर्ड एक्सट्रूज़न के दौरान, क्योंकि रिक्त स्थान की लंबाई सीमित होती है (आम तौर पर रिक्त स्थान की लंबाई और व्यास का अनुपात 3 ~ 4 से अधिक नहीं होता है), और रिक्त स्थान की लंबाई बढ़ाकर निश्चित अवशिष्ट दबाव हानि को कम नहीं किया जा सकता है, उपज कम है.
3. उपकरण की खपत बड़ी है. एक्सट्रूज़न विधि की उत्कृष्ट विशेषता उच्च कार्य तनाव है, जो धातु विरूपण प्रतिरोध से 10 गुना तक पहुंच सकता है। स्क्वीज़ पैड पर दबाव औसतन 400~800MPa होता है, कभी-कभी 1000MPa या इससे अधिक तक पहुँच जाता है। उच्च तापमान, उच्च तनाव और उच्च घर्षण की कार्रवाई के तहत, एक्सट्रूज़न उपकरण का सेवा जीवन रोलर की तुलना में बहुत कम है, और उपकरण की खपत अधिक है।
4. उत्पाद का प्रदर्शन असमान है। एक्सट्रूज़न के दौरान, बिलेट की आंतरिक और बाहरी परतों और सामने और पीछे के सिरों की असमान विकृति के कारण, उत्पाद की लंबाई और अंतिम सतह के साथ संरचना और गुण असमान होते हैं।
एक्सट्रूज़न विधि छोटे बैचों में और विस्तृत विविधता और विशिष्टताओं के साथ अलौह धातु ट्यूब, छड़, प्रोफाइल और तार के रिक्त स्थान के उत्पादन के लिए उपयुक्त है। एक्सट्रूज़न प्रसंस्करण में कच्चे माल पर उच्च आवश्यकताएं होती हैं, और अच्छी लचीलापन और प्लास्टिसिटी के साथ टाइटेनियम मिश्र धातु सामग्री का चयन करने की आवश्यकता होती है। इसके अलावा, एक्सट्रूज़न प्रक्रिया के दौरान आंतरिक दोष और सतह दोष हो सकते हैं, जिसके लिए बाद में प्रसंस्करण और निरीक्षण की आवश्यकता होती है। जटिल अंत चेहरे या पतली दीवारों वाले पाइप और प्रोफाइल के लिए, व्यास और दीवार की मोटाई 2 के अनुपात के साथ अल्ट्रा-मोटी दीवार वाले पाइप, और भंगुर अलौह धातुओं और विशेष स्टील सामग्री के लिए, एक्सट्रूज़न एकमात्र व्यवहार्य दबाव प्रसंस्करण विधि है।